القطع بمنطقتين هو تنظيم للعمل تتناوب فيه منطقتان معتمدتان على طاولة القطع بين المعالجة وتجهيز الخامة. لا يعني تشغيل رأسين في الوقت نفسه، ولا يسمح للمشغّل بالاقتراب من أداة متحركة لمجرد وجود خط يفصل سطح الطاولة. فائدته الأساسية هي تقليل انتظار الآلة بين الدفعات عندما تسمح مواصفات النظام وبرنامجه وتجهيزات الحماية بهذا النمط.
في أعمال الإعلان والتغليف، قد ينتهي مسار القطع سريعاً بينما يستغرق فصل القطع وجمع القصاصات ووضع اللوح التالي وقتاً أطول. لذلك لا تبدأ مناقشة الإنتاجية دائماً باختيار شفرة أسرع؛ أحياناً تبدأ بالسؤال عما يحدث قبل القطع وبعده. يناقش هذا المقال العلاقة بين مناولة الألواح وبرنامج التشغيل، وليس نتيجة اختبار إنتاج أجراه JEEFOO.
العامل الأول: أين يضيع الوقت بين لوحين؟
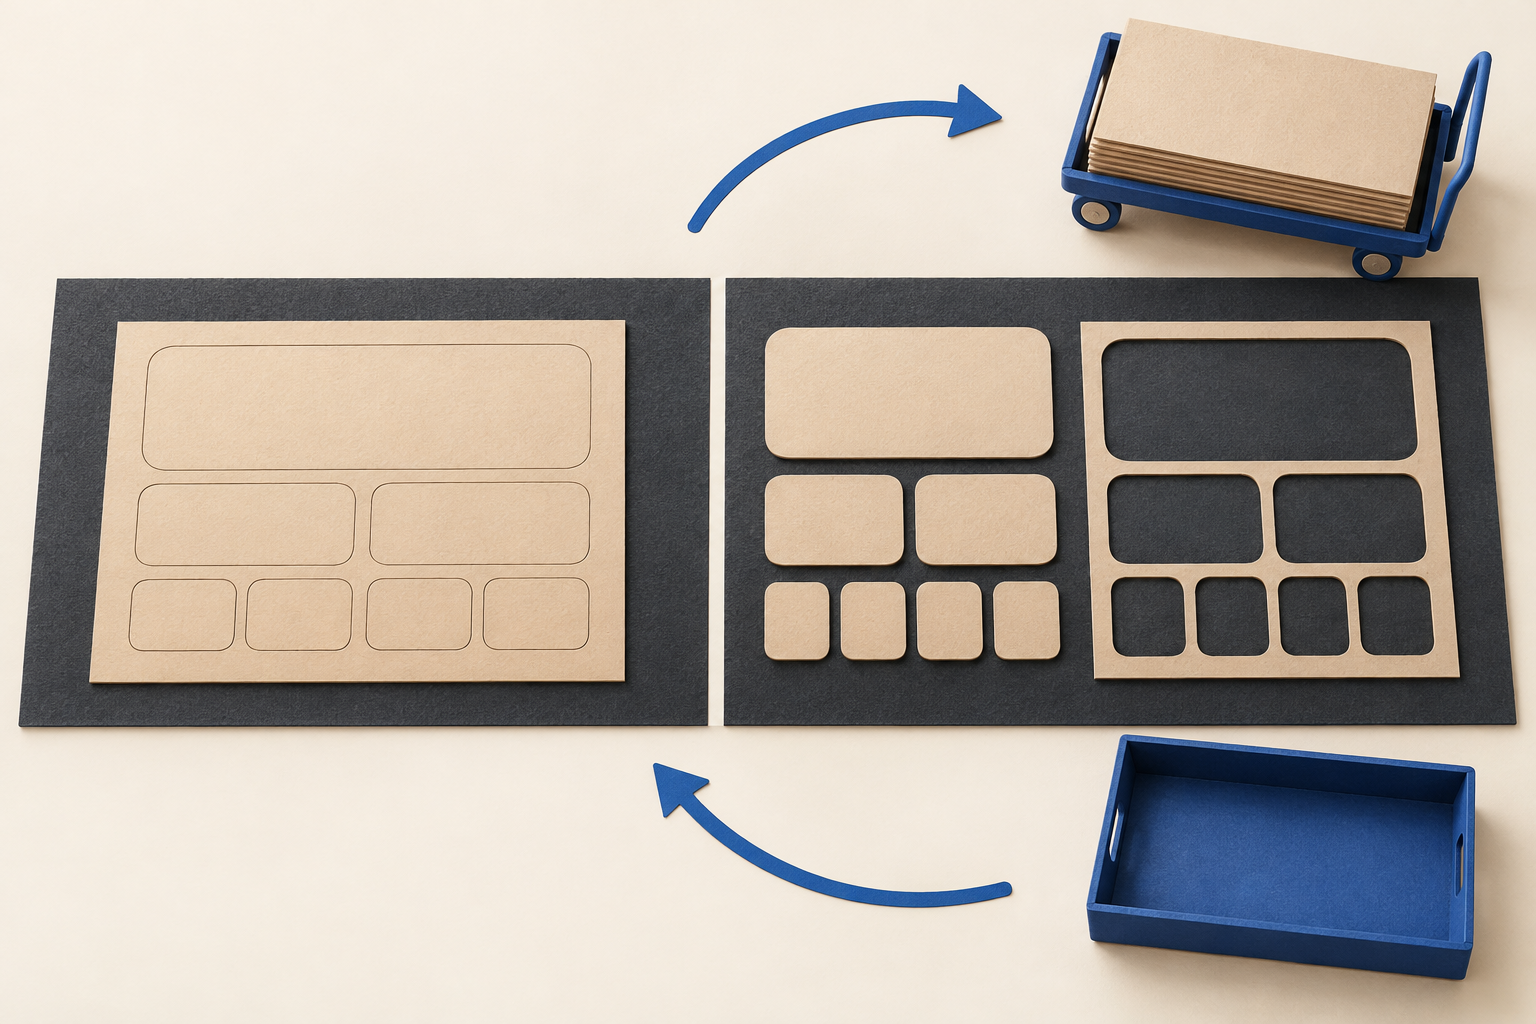
في التسلسل التقليدي، يوضع اللوح ثم تُنفّذ المهمة، وبعد توقف الحركة تُجمع الأجزاء وتُجهّز الدفعة التالية. تتعاقب أعمال القطع والمناولة بدلاً من تداخلها. أما في النظام المصمم للعمل بمنطقتين، فيمكن أن تصبح إحدى المنطقتين جاهزة للمهمة التالية بينما تنفّذ الآلة مهمة أخرى داخل المنطقة المسموح بها.
هذا فرق في تنظيم دورة العمل، وليس تغييراً في خاصية المادة أو حدة الحد القاطع. فإذا ظلّ تجهيز الملف أو فرز القطع النهائية أبطأ مراحل العمل، فقد يبقى الانتظار موجوداً رغم تقسيم سطح الطاولة. كما أن دفعة قليلة القطع الكبيرة تختلف تنظيمياً عن دفعة تحتوي أجزاء صغيرة كثيرة يجب الحفاظ على ترتيبها بعد فصلها.
القطع بمنطقتين في أمثلة الشركات المصنّعة
تذكر Summa في إعلانها الرسمي عن F1625 نمط Tandem Workflow ومنطقة مخصصة للمشغّل، بما يتيح تحميل الخامة وإخراجها أثناء استمرار القطع. هذا وصف لتجهيز ونمط تشغيل لدى الشركة، وليس ميزة يمكن افتراض وجودها في أي طاولة مسطحة.
وتؤكد صفحة برنامج i-cut Production Console الرسمية دعم مسارات عمل MultiZone ضمن منصة تشغيل الطاولة، إلى جانب أنماط أتمتة ومناولة أخرى. يوضح ذلك ارتباط تنظيم مناطق العمل ببرنامج التشغيل وتجهيز النظام، لكنه لا يثبت تطابق طريقة التحكم أو الملحقات أو حدود التشغيل بين الطرازات أو بين الشركات.
العامل الثاني: مساحة اللوح تحدد إمكان تقسيم العمل
تحليل حجم المهمة يسبق اختيار هذا الأسلوب. اللوح الذي يحتاج مساحة التشغيل الكاملة لا يصبح مناسباً لمنطقة أصغر بمجرد تغيير ترتيب الدفعات. كذلك ينبغي حساب مساحة الخامة والقصاصات وإمكان نقلها، لا الاكتفاء بالمساحة التي تحتلها الأشكال النهائية داخل ملف التصميم.
من المفيد تنظيم المهام بحسب حجم اللوح وطريقة التعامل مع الأجزاء بعد القطع. عندما تنتقل القطع الصغيرة إلى عبوات منفصلة، قد يصبح الفرز هو العامل الذي يحدد إيقاع العمل. وعندما تبقى الأجزاء داخل هيكل القصاصات حتى التجميع، تتغير طريقة إخراج اللوح. هذه اعتبارات تخطيطية لتفسير الاختناقات، وليست توصية بتعديل طريقة التثبيت أو الدخول إلى منطقة التشغيل.
العامل الثالث: منطقة العمل ليست بديلاً عن نظام السلامة
لا تكفي الرسوم على الشاشة أو العلامات الملونة لإثبات أن جهة من الطاولة آمنة للمناولة. توضح Kongsberg، مثلاً، أن SmartZone في سلسلة Ultimate قد يغيّر سرعة الحركة أو يوقفها عندما يكتشف اقتراب المشغّل. وظيفة الحماية الفعلية مرتبطة بالنظام المركّب وتعليمات الشركة المصنّعة.
لذلك لا يُنفّذ التحميل المتزامن إلا في الوضع الذي يجيزه دليل الآلة وتجهيزها. تبقى حدود الوصول وإشارات السماح بالتشغيل وإجراءات التوقف المعتمدة هي المرجع. لا ينبغي تعطيل المستشعرات أو تعديل حدود الحماية لتقصير زمن الدورة؛ كما أن الرسم المرافق لهذا المقال لا يمثل مخطط سلامة أو تعليمات تشغيل.
وماذا عن الشفرة الاهتزازية؟
اختيار حركة الأداة وتنظيم المناولة مسألتان مختلفتان. وجود وظيفة القطع بمنطقتين لا يثبت وحده صلاحية أداة اهتزازية لمادة معينة، ولا يحدد طول الشفرة أو عمق القطع أو إعداداته. تُختار مجموعة الأداة والخامة وفق توافق الجهاز وتعليمات المصنّع، ثم تُنظَّم المهام داخل مناطق العمل المسموح بها.
يعرض هذا الموقع فئات شفرات راسمات القطع وحواملها، ومنها فئات تحمل أسماء Roland وGraphtec وMimaki وSumma. يمكن الرجوع إلى مقالات JEEFOO وأقسام المنتجات الظاهرة في الموقع لفهم نطاق المحتوى المتاح. لا يعني ذلك أن شفرات الراسمة الصغيرة هي أدوات اهتزازية، أو أن JEEFOO يورّد طاولات الشركات المذكورة هنا أو يضمن توافقاً معها.
الخلاصة: عالج انتظار الدورة قبل رفع التوقعات
القطع بمنطقتين يعالج العلاقة الزمنية بين المعالجة وتجهيز اللوح التالي. نجاحه يتوقف على ملاءمة حجم المهمة وتنظيم إخراج الأجزاء ودعم النظام لهذا الوضع، مع الالتزام الكامل بالحماية المعتمدة. لا توجد نسبة زيادة موحدة يمكن نقلها إلى كل ورشة؛ يلزم قياس زمن القطع والمناولة والانتظار في التطبيق الفعلي قبل تقديم وعد بالإنتاجية.